 当前位置 :
罐头杀菌鼓罐?凯大预混式直流蒸汽发生器压力稳定,杀菌安全
肉类罐头、水果罐头、水产罐头等罐藏食品,依靠高温高压杀菌实现长期保存,杀菌工序直接决定产品的安全与外观品质。不少罐头加工厂长期面临鼓罐、胀罐、罐体变形的棘手问题:杀菌结束开釜,大量罐头两端凸起、罐身鼓胀,轻则外观不合格直接报废,重则存在杀菌不达标、微生物超标的食品安全隐患,给企业带来质检扣分、客户退货甚至停产处罚的风险。很多工厂反复调整排气时间、反压冷却参数,鼓罐现象依旧频发,问题根源常常不在于杀菌釜本身,而是前端供汽压力波动过大。

罐头杀菌是一套精密的压力匹配工艺。杀菌升温、恒温保压、反压冷却全流程,杀菌釜内部压力必须跟随罐内压力同步变化,维持合理压差。罐头内部受热后,内容物与顶隙气体膨胀,罐内压力持续上升;如果外部蒸汽供给不稳,釜内压力跟不上罐内升压节奏,内外压差超标,罐头两端盖板就会被顶起,形成**性鼓罐变形。传统锅炉供热,供气滞后、压力忽高忽低:供气猛的时候,釜内压力瞬间冲高,容易压瘪罐体;供汽不足压力往下掉,内外压差失衡,立刻出现鼓罐。同时老式设备产出蒸汽含水率高,大量冷凝水进入杀菌釜,不仅拉低杀菌温度,还会造成釜内热场不均,同釜罐头杀菌程度不一致,一部分鼓罐变形,一部分杀菌不到位,双重品质风险叠加。
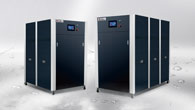
想要规避鼓罐缺陷、保障杀菌安全,核心就是全程提供压力稳定、干度充足的饱和蒸汽,配合杀菌釜精准维持工艺压力曲线,让釜内压力和罐内压力动态匹配。凯大预混式直流蒸汽发生器,专为罐头杀菌釜配套设计,以稳定可控的蒸汽供给,解决杀菌鼓罐难题,保障每一批罐头杀菌充分、罐体完好、食品安全可控。

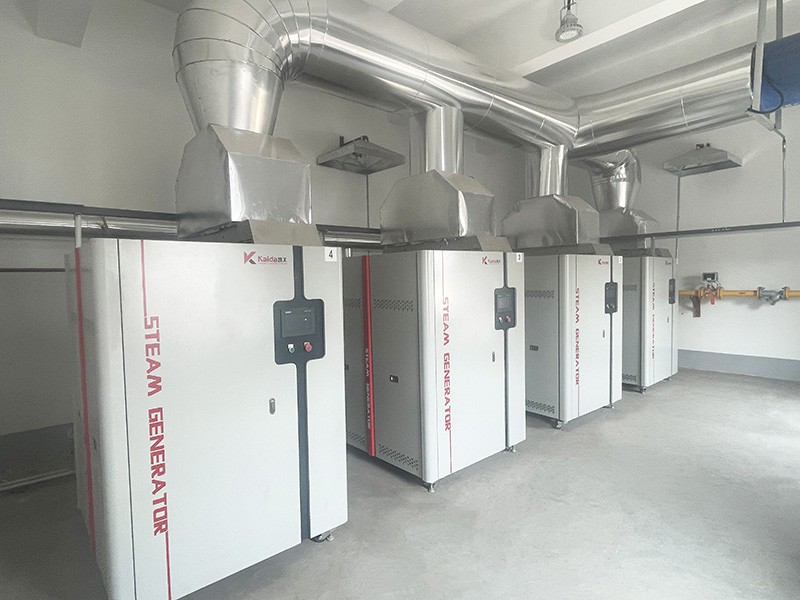
凯大预混式直流蒸汽发生器采用全预混燃烧技术,燃气与空气提前精准配比混合,燃烧充分,调压响应灵敏,可以持续输出压力恒定的高干度饱和蒸汽,稳定供给杀菌釜。在升温阶段,蒸汽平稳补给,压力匀速爬升,不会骤升骤降;恒温杀菌保压阶段,蒸汽压力波动极小,牢牢锁定工艺设定值,维持釜内压力稳定,避免压差突变;进入反压冷却阶段,蒸汽按需补给,配合杀菌釜反压系统同步稳压,有效抵消罐头内部膨胀压力,从工艺源头减少鼓罐、胀罐、瘪罐的发生。
设备自带高效汽水分离装置,输出蒸汽干度高,减少冷凝水进入杀菌釜,避免水分干扰釜内温度场与压力场,保证杀菌釜内部热分布均匀,整釜罐头受热、受压状态一致,杀菌稳定可控,不会出现局部杀菌不足的安全隐患。直流换热技术可30秒出蒸汽,短时间内即可达到目标工况,多台杀菌釜错开或者同步投料生产,集中用汽时也不会出现掉压、供汽跟不上的情况,适配罐头厂批量、连续化杀菌生产节奏。

针对食品罐头加工厂的生产管理需求,这款设备具备多重实用优势。设备系统水容积小于30L,不属于特种,不用每年锅炉定期年检,省去报备、检验、持证值守等繁琐工作,减少停产等待时间;预混低氮燃烧,氮氧化物排放符合环保标准,规避环保检查带来的停产风险。搭载 PLC 智能控制系统,可以根据不同罐头品类、不同杀菌釜工艺,设定对应的蒸汽压力、温度参数,自动稳压供汽,降低对熟练操作工的依赖,杀菌工艺标准化,批次之间品质稳定,便于食品生产追溯。
稳定的供汽工况,给罐头企业带来实实在在的收益:鼓罐变形次品率显著下降,原料损耗降低,成品外观合格率提升;杀菌压力、温度稳定,F 值达标可控,微生物风险降低,食品安全更有保障,减少抽检不合格、客诉赔付问题;多釜并行生产压力不掉,生产排班更灵活,产能稳步提升。不管是小型间歇式杀菌釜,还是大型全自动回转式杀菌生产线,凯大预混式直流蒸汽发生器都可以直接配套改造,原有杀菌管路改动量小,热源切换平稳,上手简单。
罐头行业,安全是底线,品相是销路。再完善的杀菌釜工艺,如果前端蒸汽压力不稳,鼓罐隐患就无法根除。选用凯大预混式直流蒸汽发生器,以稳压高干度蒸汽支撑整套杀菌流程,平衡釜内外压差,减少罐体变形,同时保证杀菌充分到位,帮助罐头生产企业守住食品安全红线,降低次品损耗,稳定市场供货品质。