 当前位置 :
口服液瓶灭菌偏差?凯大预混式直流蒸汽发生器恒温灭菌,瓶体无菌
口服液属于直接入口的制剂产品,无菌指标是药企GMP核查的核心项。不少口服液生产企业在灭菌工序常常遇到灭菌偏差难题:灭菌柜程序按验证文件设置、装载方式合规,但每批次生物指示剂检测结果不稳定,柜内存在冷点,部分瓶体灭菌不达标;还有的批次温度超标,药液有效成分降解、色泽变深,甚至出现玻璃瓶热冲击炸裂、爆瓶漏液。企业反复调整灭菌时长、排气程序,灭菌偏差依旧反复出现,很多时候问题根源不在灭菌柜本身,而是前端蒸汽热源压力、温度波动,蒸汽品质不达标,直接造成灭菌失控。

口服液湿热灭菌,依靠稳定饱和蒸汽在规定温度下维持足够杀灭芽孢与微生物,灭菌曲线有着严苛的合规区间。灭菌升温、恒温保压、降温全过程都要求温度均匀可控。如果蒸汽热源压力忽高忽低:蒸汽供给不足时,灭菌腔温度上不去,局部形成冷区,热穿透不足,微生物无法彻底灭活,出现灭菌不合格;蒸汽压力骤升、出现过热蒸汽,热分布不均,不仅容易破坏口服液活性成分,玻璃瓶受剧烈温差冲击,破损风险上升;蒸汽带水严重、干度不足,大量冷凝水在柜内积聚,造成局部湿包,同时非凝性气体增多,进一步加剧灭菌偏差,同柜不同位置的口服液瓶灭菌效果差异明显,批次放行风险高,给药企带来核查隐患。
传统承压锅炉很难匹配制药灭菌柜这种高精度、间歇式用汽工况。锅炉蓄热大、响应迟缓,多台灭菌柜错峰运行、交替启停时,蒸汽压力波动剧烈,很难稳定维持灭菌所需饱和蒸汽参数。灭菌验证对热源稳定性要求极高,一旦汽源漂移,前期完成的灭菌验证就面临失效风险,企业需要反复做再验证,耗时耗力。想要稳定规避灭菌偏差,保障每一批口服液瓶灭菌效果一致,就需要一套控温精准、蒸汽干度稳定、响应速度快的蒸汽热源。
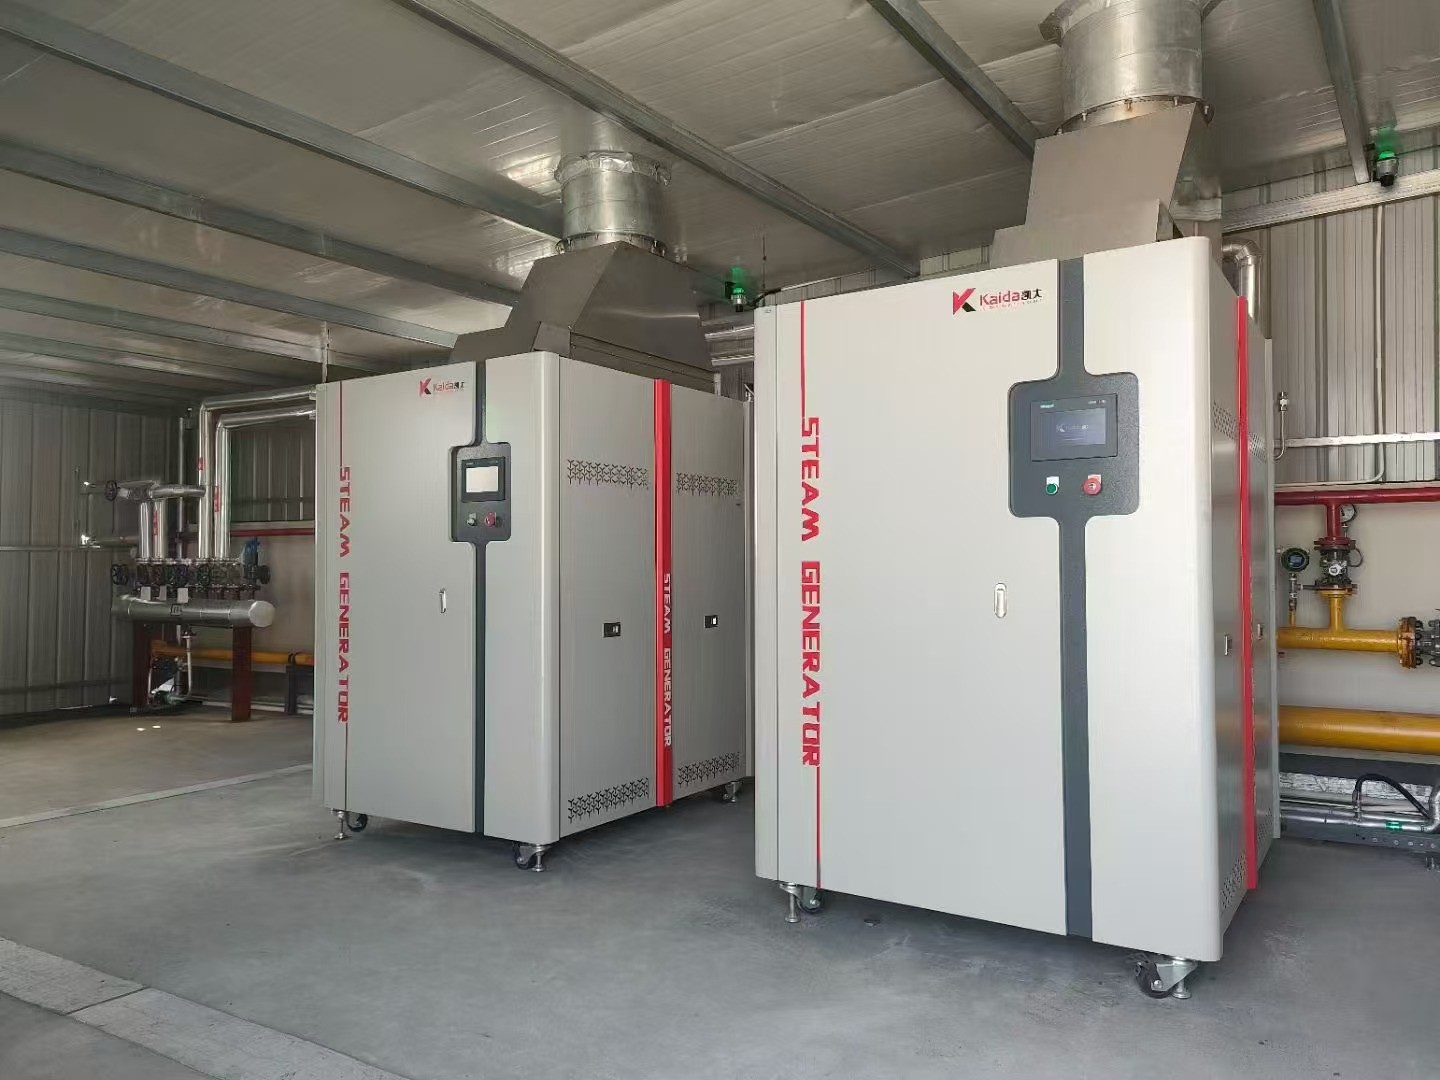
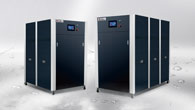
凯大预混式直流蒸汽发生器,适配口服液灭菌柜、洗瓶灭菌隧道、胶塞铝盖灭菌工序,稳定输出高品质饱和蒸汽,恒温稳压供汽,保障灭菌曲线可控,瓶体灭菌达标、无菌可靠。

恒温稳压输出,稳定可控,消除灭菌冷点偏差
凯大预混式直流蒸汽发生器搭载全预混燃烧系统与智能变频控制系统,联动灭菌柜压力、温度采集信号,动态调节蒸汽输出量,压力和温度波动幅度小,精准匹配口服液灭菌工艺曲线。 在灭菌恒温保压阶段持续稳定供汽,灭菌腔内热分布均匀,稳定达到验证标准,消除柜内冷点,每一支口服液瓶都可以获得充足、一致的湿热灭活条件,微生物杀灭效果稳定。不管是中药口服液、保健口服液还是各类瓶装制剂,既能满足无菌放行要求,又不会因为超温造成药液变质、有效成分损耗,降低产品报废损失,顺利通过现场核查。
高干度洁净饱和蒸汽,减少冷凝水,规避湿包与过热风险
制药灭菌对蒸汽干度有着明确规范要求,湿蒸汽、带水蒸汽是灭菌失效的常见诱因。凯大预混式直流蒸汽发生器内置高效汽水分离结构,产出高干度饱和蒸汽,减少冷凝水带入灭菌腔体,降低湿包风险,避免冷凝水滴淋造成瓶身局部温差过大。 设备冷炉启动上汽迅速,短时间内达到工艺设定参数,无需长时间蓄热等待。灭菌柜间歇待机、换批次生产时,负荷跟随灵活,不会出现供汽滞后或者压力冲高现象,满足药企多批次、小批量、多规格口服液轮换灭菌的生产模式。

低氮节能、免报装免值守,契合制药车间环保管理
设备采用全预混充分燃烧,燃烧效率高,氮氧化物排放低,满足医药工业园区环保管控要求,无需配套复杂脱硝装置。模块化按需供汽,灭菌工序间歇等待时自动降负荷,不会像传统锅炉持续蓄热保温空烧,燃气能耗更低,长期生产可以有效降低药企蒸汽运行成本。凯大预混式直流蒸汽发生器系统水容积小于30升,不属于特种设备,省去锅炉使用登记、定期年检流程,不需要持证司炉工值守,运维简单,连续运行稳定可靠,减少热源故障停机,避免灭菌批次中断、报废,保障生产计划有序推进。
多类药包材与制剂灭菌通用方案
这套蒸汽热源方案,除口服液瓶灭菌之外,还适用于安瓿瓶、西林瓶、胶塞、铝盖、药用容器以及管道灭菌等制药无菌工序。不少制药企业更换凯大预混式直流蒸汽发生器之后,灭菌偏差问题显著减少,生物指示剂合格率稳定提升,灭菌验证更加顺畅。
无菌是口服液的底线,灭菌曲线稳定是无菌保障的核心,而曲线稳不稳,蒸汽热源是关键。再完善的灭菌柜程序,如果蒸汽供给不稳定,灭菌偏差隐患始终存在。如果你的制药厂长期被口服液灭菌波动、冷点灭菌不合格、湿包、批次验证不稳定等问题困扰,凯大预混式直流蒸汽发生器以恒温灭菌筑牢无菌防线,助力药企合规生产、稳定放行。